


联系我们
当前位置:
石家庄 德玛科技信息(濮阳市华龙区学院) >
华龙本地今日新闻
数控编程培训数控培训技术先进
更新时间:2026-11-04 21:23:33 ip归属地:濮阳,天气:阴转晴,温度:8-17 浏览次数:65 公司名称:石家庄 德玛科技信息(濮阳市华龙区学院)
以下是:濮阳市华龙区数控编程培训数控培训技术先进的产品参数
| 产品参数 | |
|---|---|
| 产品价格 | 面议/个 |
| 发货期限 | 随到随学 |
| 供货总量 | 9999 |
| 运费说明 | 包邮 |
| 小起订 | 1 |
| 产品产地 | 石家庄+ |
| 加工定制 | 是 |
| 河北德玛数控培训 | 包教会 |
| 河北德玛数控培训 | 学会为止 |
| 河北德玛数控培训 | 自办工厂 |
| 河北数控数控培训 | 边学边练 真机实践 |
| 范围 | 数控编程培训数控培训技术先进服务网络覆盖河南省、濮阳市、华龙区、清丰县、南乐县、范县、台前县等区域。 |
以下是:濮阳市华龙区数控编程培训数控培训技术先进的图文视频




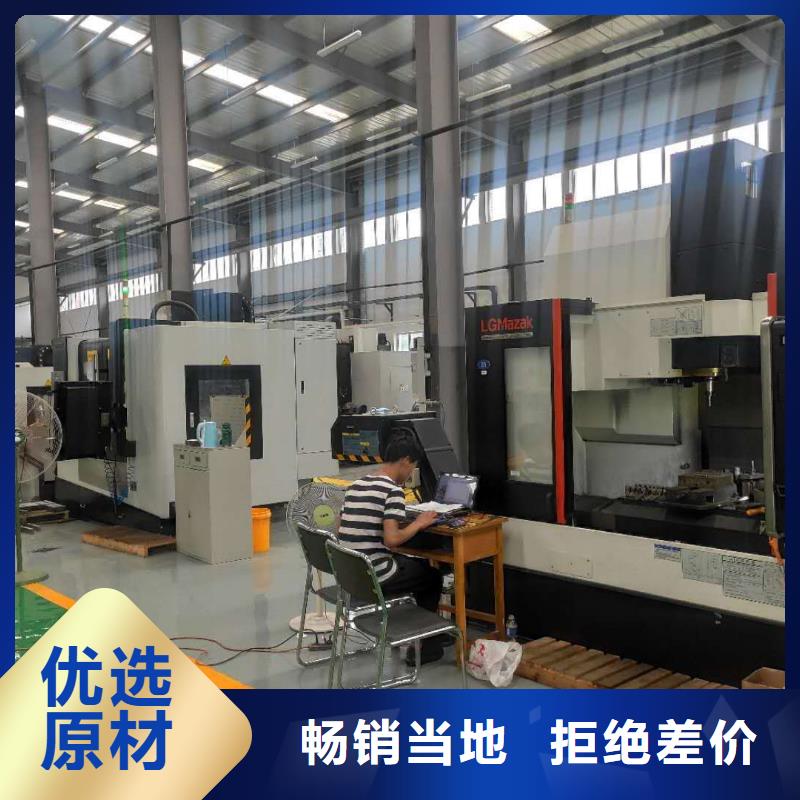
【德玛】以匠心打造多元场景产品,涵盖台前车铣复合全能培训、南乐五轴编程工程师薪资、清丰程序工序注释规范、范县UG自定义刀具库等。数控编程培训数控培训技术先进,德玛科技信息(濮阳市华龙区学院)为您提供数控编程培训数控培训技术先进的资讯,联系人:李老师,电话:【13833466981】。 河南省,濮阳市,华龙区 2003年2月,濮阳市市区更名为濮阳市华龙区。华龙区属暖温带半湿润气候,境内大广、濮鹤高速交汇,106国道、101和209省道纵横交织。 华龙区先后被命名为“全国科技进步先进区”、“可持续发展实验区”、“全国社会治安综合治理先进区”等多项荣誉称号。华龙区境内有绿色庄园、世锦园、马庄古文化遗址等风景名胜。
想要一睹数控编程培训数控培训技术先进产品的风采吗?别犹豫,我们的视频将带您领略产品的每一个精彩瞬间,从细节中感受品质,从画面中捕捉魅力。
以下是:濮阳华龙数控编程培训数控培训技术先进的图文介绍


河北德玛数控编程培训学校整理一、加工中心基本编程指令G代码准备功能也称G功能或G代码,加工中心数控系统为FAINUC-6M系统的G代码如表4一1所示。需要注意的是.当一个程序中指定了两个以上属于同级的G代码时,则仅*后一个被指令G代码有效;有固定指令程序段中,如果规定了01组中任何G代码,固定功能就被自动取消,系统处于G80状态,而且01组G代码不受任何固定循环G代码的影响。二、加工中心基本编程指令辅助功能代码辅助功能代码是用地址字M及两位数字来表示的,主要用于机床加工操作时的工艺性指令.如主轴的启停、切削液的开关等。(1)MO程序停止:MO实际上是一个暂停指令。当执行有MO指令的程序段后,主轴停转、进给停止、切削液关、程序停止。它像执行单个程序段操作一样,把状态信息全部保存起来。利用NC-START命令启动,可使机床继续运转。(2)MI选择停止:该指令的作用和MO相似.但它必须是在预先按下操作面板上任选停止按钮的情况下。当执行完编有M1指令的程序段的其他指令后.才会停止执行程序.如果不按下任选停止按钮,M1指令无效,程序继续执行。(3)M2程序结束:该指令用于程序全部结束。执行该指令后,机床便停止自动运转、切削液关。该指令常用于机床复位。(4)M3:主轴顺时针方向旋转。(5)M4:主轴逆时针方向旋转。(6)M5:主轴停止。(7)M6:换刀。(8)M7:切削液开。(9)M9:切削液关。(10)M17:子程序结束。(11)M30:程序结束,类似M2
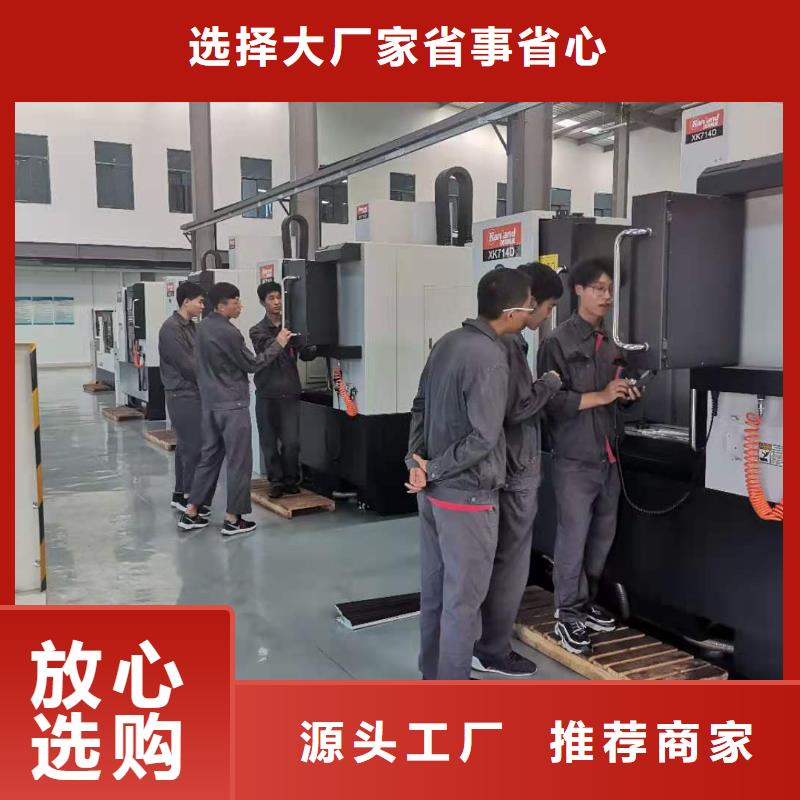
德玛科技信息(濮阳市华龙区学院)十分重视质量管理,建立了完善,持续,检测体系。多年来以建立起了完善的销售网络,有着丰富实践经验高素质的技术人员组成的销售和技术服务队伍,随时竭诚为广大用户服务;将负责有关 濮阳华龙本地附近cnc电脑锣编程、濮阳华龙本地白钢刀切削教学、濮阳华龙本地车铣复合编程培训产品的技术服务,技术咨询,销售,此外还可以根据用户的要求定制,设计,制造各种非标准 濮阳华龙本地附近撞刀程序修复方法、华龙本地五轴编程培训、濮阳华龙多头螺纹数控车削产品。

河北德玛数控编程培训学校整理快速入门数控加工中心编程的方法 数控加工中心的综合加工能力较强,工件一次装夹后能完成较多的加工内容,加工精度较高,就中等加工难度的批量工件,其效率是普通设备的5~10倍,特别是它能完成许多普通设备不能完成的加工,对形状较复杂,精度要求高的单件加工或中小批量多品种生产更为适用。下面是小编整理的快速入门数控加工中心编程的方法介绍,大家一起来看看吧。 一、编程入门 概念一、指令分组:将功能类似的指令分成一组,同一组的G代码不能同时出现在同一行程序段里。 概念二、程序段程序段是程序的基本组成部分,程序段由不同的指令组合而成。以下是我们学校在授课过程中必须要讲的指令,了解编程的基本方法后,掌握这些指令你就能进行编程了。 概念三、常用指令类型指令的格式为英文字母+数字构成。 如G54G_X_Y_Z_F_S_T_M_ G_G代码 X_Y_Z_机床的直线轴 F_进给速度 S_主转转速 T_刀具指令 M_辅助功能 常用的M代码 M3主转正转 M4主转反转 M5主转停转 如:M3S600主轴正转,转速600r/min M06换刀指令 如T1M06就是换一号刀 以下重点讲G代码01组G代码用于控制刀具的运动。 G00快速点定位G00X_Y_Z_; 刀具以快速度移动至以值指令(G90)或增量值指令(G91)所指定的工件坐标系中的位置,移动速度由机床参数所指定。 G01直线插补G01X_Y_Z_F_ G02顺时针圆弧插补指令格式:G02X_Y_Z_R_F_/G03X_Y_Z_I_J_K_F G03逆时针圆弧插补指令格式:G03X_Y_Z_R_F_/G03X_Y_Z_I_J_K_F_ X_Y_Z_圆弧的终点坐标 R_圆弧的半径 I_圆弧的终点相对于刀具所在位置 X向的位置 J_圆弧的终点相对于刀具所在位置 Y向的位置 K_圆弧的终点相对于刀具所在位置 Z向的位置 F_进行速度 F的定义方式有两种:G94每分钟进给(刀具每分钟移动速度mm/min)/G95每转进给(主轴每旋转一转刀具移动的距离mm/r) G代码刀具的长度补偿G43长度补偿指令 如G43H01在换刀点刀尖到工件Z向零点的距离为H01,什么是H01? H01就是偏置值,也就是我将刀尖到工件Z向零面的距离写在偏置表里的H01处。 G54号工件坐标系,我们将工件零点的位置,写到坐标系列表中。 G54只是列表中常用的位置。其他的还有G55G56G57G58G59等等,他们的意义和G54相同。 打孔、镗孔、铰孔时用的G代码。 G81格式为G81X_Y_Z_R_F_; X_Y_孔位坐标(也就是孔的位置) Z_孔的深度 R_高底,也就是高具移动到什么位置时开始进给运动? F_进给速度。 G80固定循环结束 代码还有很多,G81G83G84G85G86G87G73G74G76等等。每个一指令的动作都不太一样,但掌握一个了,其它的看一下说明也就明白了。就是G84和G76稍有点复杂,有明白的地方可以提问,有时间帮你们在线答疑。


河北德玛数控编程培训学校整理快退距离可按需要调整,以减少辅助时间,工作台起动手把设有联锁装置,确保装卸和测量工作时的性,机床砂轮轴转速为24000转/分。以提高磨削小孔。用户特殊订货,可改装电主轴变频调速以磨削小直径内孔,本机床设有端面磨削装置,能保证工件内孔与端面的垂直度,折叠磨削加工,在机械加工隶属于精加工(机械加工分粗加工。精加工,热处理等加工方式)。加工量少、精度高,在机械制造行业中应用比较广泛,经热处理淬火的碳素工具钢和渗碳淬火钢零件。在磨削时与磨削方向基本垂直的表面常常出现大量的较规则排列的裂纹--磨削裂纹,它不但影响零件的外观。数控铣床可进行钻孔、镗孔、攻螺纹、轮廓铣削、平面铣削、平面型腔铣削及空间三维复杂型面的铣削加工,加工中心、柔性加工单元是在数控铣床的基础上产生和发展起来的,其主要加工方式也是铣加工方式,数控铣床可按通用铣床的分类方法分为以下3类数控立式铣床主轴轴线垂直于水平面,这种铣床占数控铣床的大多数,应用范围也广,目前三坐标数控立式铣床占数控铣床的大多数。一般可进行三轴联动加工。卧式数控铣床的主轴轴线平行于水平面,为了扩大加工范围和扩充功能。卧式数控铣床通常采用增加数控转台或数控转台的方式来实现四轴和五轴联动加工。这样既可以加工工件侧面的连续回转轮廓。

您是想要在濮阳市华龙区采购高质量的数控编程培训数控培训技术先进产品吗?德玛科技信息(濮阳市华龙区学院)是您的不二之选!我们致力于提供品质保证、价格优惠的数控编程培训数控培训技术先进产品,品种齐全,不断创新,致力于满足广大客户的多种需求,联系人:李老师-【13833466981】,地址:《濮阳市华龙区胜利路205号》。